


선택내부 연삭 휠모양
내부 연삭 휠의 일반적인 모양은 평면과 컵입니다(아래 그림 참조). 플랫 연삭 휠이 가장 일반적으로 사용되며, 단차 구멍 및 단면 연삭에는 컵 연삭 휠이 더 유리합니다.

내부 연삭 휠의 선택은 다음 표를 참조할 수 있습니다.
|
가공재료 |
연삭 요구 사항 |
연삭휠의 특성 |
|||
|
연마 입자 |
입자 크기 |
경도 |
접합재 |
||
|
경화되지 않은 탄소강 |
거친 연삭 미세 연삭 |
A A |
24-46 46-60 |
M K-N |
V V |
|
알류미늄 |
거친 연삭 미세 연삭 |
C C |
36 60 |
K-L L |
V V |
|
주철 |
거친 연삭 미세 연삭 |
C C |
24-36 46-60 |
K-L K-L |
V V |
|
순수 구리 |
거친 연삭 미세 연삭 |
A A |
16-24 24 |
K-L K-M |
V V |
|
단단한 청동 |
거친 연삭 미세 연삭 |
A A |
16-24 24 |
J-K K-M |
V V |
|
변조된 합금강 |
거친 연삭 미세 연삭 |
A WA |
46 60-80 |
K-L K-L |
V V |
|
경화 탄소강 및 합금강 |
거친 연삭 미세 연삭 |
WA 아빠 |
46 60-80 |
K-L K-L |
V V |
|
질화강 |
거친 연삭 미세 연삭 |
WA SA |
46 60-80 |
K-L K-L |
V V |
|
고속도강 |
거친 연삭 미세 연삭 |
WA 아빠 |
36 24-36 |
K-L M-N |
V B |
|
접합재 |
평행 연삭 휠 |
||||
|
외경 |
너비 |
내경 |
|||
|
V |
20 |
6, 10, 20,25, 32 |
6 |
||
|
25 |
6,13,16,25 |
||||
|
25,32,50 |
10 |
||||
|
30 |
6,10,25,32,40,63 |
||||
|
35 |
6,8,10,25,32,40,63 |
||||
|
40 |
6,16,32 |
||||
|
6,10 |
13 |
||||
|
8,10,25,32,40,50,63 |
16 |
||||
|
45 |
32 |
||||
|
50 |
6 |
13 |
|||
|
6,8,10,16,20,25,32,40,50 |
16 |
||||
|
60 |
32,50 |
||||
|
8,10,16,20,25,32,40,50 |
20 |
||||
|
70 |
6,8,10,16,20,25,32,40,50 |
20 |
|||
|
80 |
8,10,16,20,25,32,50,63 |
||||
|
B |
20 |
||||
그라인딩 휠 설치
내부 연삭 휠은 일반적으로 장축을 연결하는 연삭 휠의 한쪽 끝에 설치됩니다. 일부 내부 연삭 휠은 내부 연삭 헤드 스핀들에 직접 설치됩니다. 체결방법은 실체결과 본딩체결 두 가지가 있습니다.
(1) 나사체결은 아래 그림과 같습니다. 나사산의 클램핑력이 크기 때문에 연삭 휠이 더 견고하게 설치됩니다.

연삭 휠을 끼우고 고정할 때 다음 사항에 유의해야 합니다.
1) 연삭휠의 내부 구멍과 연장축 사이의 간격은 적절해야 하며 0.2mm를 초과해서는 안 됩니다. 간격이 너무 큰 경우 연삭 휠의 내부 구멍과 연장 샤프트 사이에 종이를 삽입하여 편심 설치로 인한 작동 중 진동이나 풀림을 방지할 수 있습니다.
2) 연삭휠의 양쪽 끝면은 반드시 노란색 종이와 같은 부드러운 패드로 채워야 하며 패드 두께는 0.2~0.3mm입니다. 그 목적은 연삭 휠에 균일한 압력을 가하고 안정적으로 고정하는 것입니다.
3) 압력 베어링 연삭 휠의 연장 샤프트 끝면은 평평해야 하며 접촉 표면이 너무 작아서는 안 됩니다. 그렇지 않으면 마찰 면적이 줄어들고 연삭 휠을 안정적으로 고정할 수 없습니다.
4) 고정 나사의 압력을 받는 끝면은 연삭 휠이 균일한 응력을 받도록 나사산에 수직이어야 합니다.
5) 고정 나사의 나선형 방향은 연삭 휠의 회전 방향과 반대이므로 연삭 휠이 풀리지 않습니다.
(2) 접착제를 사용하여 연삭 휠을 고정하십시오. 아래 그림과 같이 ø15mm 이하의 작은 구멍을 연삭하는 경우에는 연삭휠을 나사로 고정하는 것이 매우 어려우므로 본딩을 사용합니다.
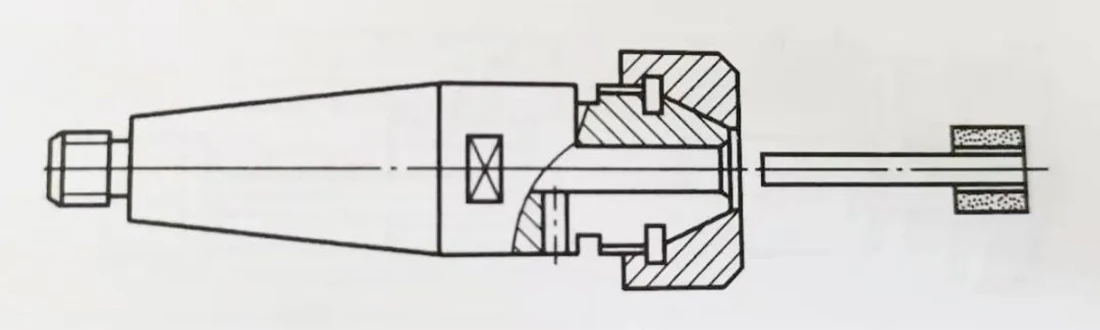
일반적으로 사용되는 접착제는 인산 용액(H3포4) 및 산화구리(CuO) 분말.
접착 및 조일 때 다음 사항에 유의해야 합니다.
1) 혼합시에는 산화동분말을 자기용기에 넣고 계속 저어주면서 인산용액을 서서히 주입하여야 한다. 혼합물은 균일하게 혼합되어야 하며 농도가 적절해야 합니다.
2) 접착제는 연삭휠과 연장축 사이의 틈을 채워야 하며, 내부에 빈 공간이 없어야 합니다.
3) 전기로에서 건조할 경우 인산구리가 빠르게 응고될 때 부피가 급격하게 팽창하고 숫돌이 갈라지는 것을 방지하기 위해 시간이 너무 길어서는 안 된다. 접착제의 색상을 관찰할 수 있습니다. 진한 녹색이 되면 즉시 가열을 중단해야 합니다.


